Dobór termometru i sondy
Dokładność a rozdzielczość i niepewność pomiaru — jak czytać specyfikację przyrządu
Dokładność a rozdzielczość i niepewność pomiaru: dlaczego 0,1 °C na wyświetlaczu nie oznacza dokładności 0,1 °C, jak czytać zapis „±0,5 °C ±1 cyfra” i jak dobrać przyrząd do tolerancji procesu.
W skrócie
- Rozdzielczość to najmniejszy krok wskazania, a dokładność — na ile wskazanie zgadza się z wartością rzeczywistą. Termometr z rozdzielczością 0,1 °C może mieć dokładność zaledwie ±1 °C.
- Zapis „±0,5 °C ±1 cyfra” czytaj łącznie: przy rozdzielczości 0,1 °C dopuszczalny błąd sięga ±0,6 °C. Składnik „% odczytu” rośnie z mierzoną wartością.
- Dokładność z karty obowiązuje tylko w podanym podzakresie i często nie obejmuje wymiennej sondy — jej tolerancję trzeba doliczyć osobno.
- Reguła praktyczna doboru: przyrząd powinien być około cztery razy dokładniejszy niż tolerancja procesu (współczynnik 4:1).
- Deklarację producenta potwierdza dopiero świadectwo wzorcowania — dokumentuje błędy wskazań konkretnego egzemplarza wraz z niepewnością pomiaru.
Czym różni się dokładność od rozdzielczości termometru?
Rozdzielczość to najmniejsza zmiana wielkości mierzonej, którą przyrząd potrafi pokazać — w termometrze cyfrowym zwykle krok ostatniej cyfry wyświetlacza, na przykład 0,1 °C. Dokładność to stopień zgodności wskazania z wartością rzeczywistą; w kartach katalogowych producent wyraża ją granicznymi wartościami błędu, na przykład ±0,5 °C. To dwa niezależne parametry i nie wolno ich utożsamiać.
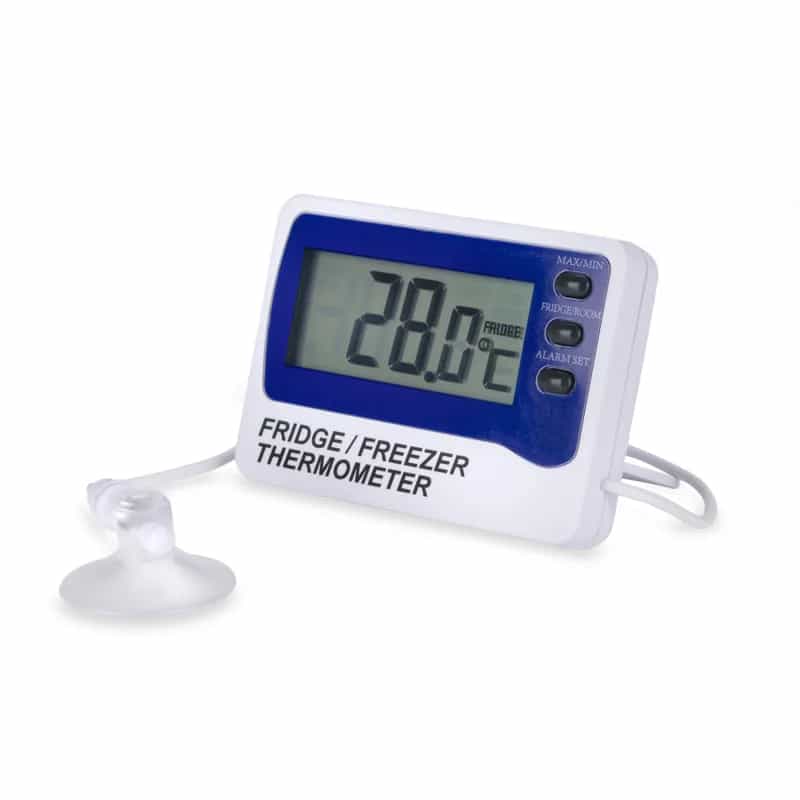
Wyświetlacz z krokiem 0,1 °C mówi wyłącznie tyle, że przyrząd pokazuje wynik co 0,1 °C. Nie mówi nic o tym, jak blisko prawdy ten wynik leży. Popularny termometr lodówkowy ETI 810-210 ma rozdzielczość 0,1 °C, ale deklarowaną dokładność ±1 °C — ostatnia cyfra sugeruje precyzję, której czujnik i elektronika nie gwarantują.
Jedno zdanie do zapamiętania
Czym jest niepewność pomiaru i czym różni się od dokładności?
Niepewność pomiaru to — według Międzynarodowego słownika metrologii (VIM) — nieujemny parametr charakteryzujący rozproszenie wartości, które można przypisać wielkości mierzonej. Obrazowo: to uzasadniony przedział wokół wyniku, w którym z określonym prawdopodobieństwem leży wartość rzeczywista. Każdy pomiar ma niepewność — nie da się jej wyzerować, można ją tylko oszacować i ograniczać.
Różnica względem dokładności jest praktyczna: dokładność z karty katalogowej to deklaracja producenta dla danego modelu, zakresu i warunków odniesienia. Niepewność to własność konkretnego wyniku — wyznaczana m.in. podczas wzorcowania, gdy wskazania Twojego egzemplarza porównuje się ze wzorcem. Dlatego świadectwo wzorcowania podaje dwie rzeczy naraz: błędy wskazań i towarzyszącą im niepewność. Jak je interpretować, wyjaśniamy w artykule o tym, jak czytać świadectwo wzorcowania.
Jak czytać zapisy „±0,5 °C ±1 cyfra” i „±0,1% odczytu”?
Producenci rzadko podają dokładność jedną liczbą. Typowy zapis składa się z kilku składników, które sumują się: stałego błędu granicznego, dodatku „±1 cyfra” oraz składnika procentowego zależnego od mierzonej wartości. Do tego dochodzi podzakres, w którym deklaracja w ogóle obowiązuje.
| Zapis w karcie | Co naprawdę oznacza | Przykład z realnej karty |
|---|---|---|
| ±0,5 °C | Stały błąd graniczny — ale tylko w podanym obok podzakresie. | Rejestrator testo 175 T3: ±0,5 °C w zakresie od −50 do +70 °C. |
| ±1 cyfra | Dodatkowy błąd o wartości jednego kroku ostatniej cyfry wyświetlacza. | Przy rozdzielczości 0,1 °C zapis „±0,5 °C ±1 cyfra” oznacza łącznie do ±0,6 °C. |
| ±0,1% odczytu | Składnik rosnący z mierzoną wartością — im wyższa temperatura, tym większy błąd. | ETI Therma 1: ±0,4 °C ±0,1% odczytu — przy 300 °C łącznie ok. ±0,7 °C. |
| Podzakresy dokładności | Wartość podana w nagłówku obowiązuje często tylko w wąskim „oknie” zakresu. | Thermapen ONE: ±0,3 °C od −19,9 do 119,9 °C, ±0,4 °C od −49,9 do 199,9 °C, poza tym ±1 °C. |
Jest jeszcze jedna pułapka: dokładność miernika to często nie to samo, co dokładność całego toru pomiarowego. W przyrządach z wymienną sondą deklaracja dotyczy zwykle samej elektroniki — sonda ma własną tolerancję. Termopara typu K klasy 1 według normy PN-EN 60584-1 może się mylić o ±1,5 °C w zakresie od −40 do +375 °C, a powyżej tej temperatury granicą tolerancji jest 0,004·|t| — i ten błąd doliczasz do błędu miernika. Właściwości poszczególnych czujników porównujemy w artykule Pt100, termopara czy termistor.
Dwa termometry z rozdzielczością 0,1 °C — skąd różnica w dokładności?
Różnicę wyraźnie widać na dwóch realnych przyrządach z naszej oferty. Oba pokazują wynik co 0,1 °C, więc na półce sklepowej wyglądają „tak samo precyzyjnie”. W karcie katalogowej dzieli je jednak ponad trzykrotna różnica dopuszczalnego błędu.
| Parametr | Termometr lodówkowy ETI 810-210 | Termometr Thermapen ONE |
|---|---|---|
| Rozdzielczość | 0,1 °C | 0,1 °C |
| Deklarowana dokładność | ±1 °C | ±0,3 °C (od −19,9 do 119,9 °C) |
| Wskazanie 5,0 °C — możliwa wartość rzeczywista | od 4,0 do 6,0 °C | od 4,7 do 5,3 °C |
| Typowa rola | Ciągły podgląd lodówki przy szerokiej tolerancji | Szybka kontrola punktów krytycznych i decyzje na granicy tolerancji |
Kiedy wystarczy ±1 °C, a kiedy potrzeba więcej
Jak dobrać klasę dokładności do tolerancji procesu?

W metrologii przemysłowej stosuje się regułę współczynnika niepewności badania (TUR): amerykańska norma ANSI/NCSL Z540.3 wymaga, by przy sprawdzaniu zgodności z tolerancją wzorzec i proces pomiarowy były co najmniej cztery razy lepsze niż sprawdzana tolerancja, jeżeli nie szacuje się ryzyka błędnej akceptacji. Tę samą logikę warto przenieść na dobór przyrządu do własnego procesu.
Określ tolerancję procesu
Na przykład lodówka apteczna z zakresem 2–8 °C to tolerancja ±3 °C wokół wartości środkowej 5 °C.
Podziel tolerancję przez cztery
Budżet na błąd przyrządu: ±3 °C / 4 = ±0,75 °C. Tyle maksymalnie może wynosić łączny błąd toru pomiarowego.
Zsumuj wszystkie składniki dokładności w swoim podzakresie
Stały błąd graniczny + składnik procentowy + „±1 cyfra” + tolerancja wymiennej sondy. Porównuj z budżetem tę sumę, nie pojedynczą liczbę z nagłówka karty.
Zostaw zapas i potwierdzaj okresowo
Deklaracja dotyczy warunków odniesienia i nowego egzemplarza. Dryf czujnika w czasie wykrywa dopiero okresowe wzorcowanie.
W przykładzie z lodówką przyrząd o dokładności ±0,5 °C mieści się w budżecie ±0,75 °C, a przyrząd ±1 °C — już nie, choć oba mają rozdzielczość 0,1 °C. Dokładnie dlatego specyfikację czyta się od dokładności, a nie od liczby miejsc po przecinku na wyświetlaczu.
Sama reguła 4:1 nie rozstrzyga jeszcze przypadków granicznych. Norma PN-EN ISO/IEC 17025 wymaga w punkcie 7.8.6, aby przy stwierdzaniu zgodności podać zastosowaną regułę decyzyjną, a przewodnik ILAC-G8 pokazuje, jak zbudować z niepewności pasma gwarancyjne wokół granicy tolerancji. W lodówce z zakresem 2–8 °C wynik 8,2 °C z niepewnością ±0,4 °C oznacza przekroczenie, natomiast 7,9 °C z tą samą niepewnością nie pozwala orzec zgodności, dopóki nie przyjmiesz reguły decyzyjnej.
Skąd pewność, że przyrząd naprawdę mierzy tak, jak obiecuje karta?
Karta katalogowa opisuje granice deklarowane dla modelu w określonych warunkach. Twój konkretny przyrząd może wskazywać bliżej jednej z tych granic, a z czasem czujnik dryfuje. Formalnym sposobem potwierdzenia błędu konkretnego egzemplarza jest wzorcowanie przyrządu w laboratorium: porównanie wskazań ze wzorcem i świadectwo z błędami wskazań oraz niepewnością pomiaru — dla usługi akredytowanej lub nieakredytowanej, zależnie od wymagań audytu.
Akredytacji laboratoriów wzorcujących udziela w Polsce Polskie Centrum Akredytacji na zgodność z PN-EN ISO/IEC 17025, a zasady potwierdzania spójności pomiarowej opisuje polityka PCA DA-06. W zakresie akredytacji laboratorium podana jest najmniejsza niepewność, jaką może ono zadeklarować dla danego zakresu — sprawdź w nim, czy obejmuje temperatury, które faktycznie mierzysz, zanim uznasz świadectwo za wystarczające dla swojego procesu.
Reguła 4:1 działa także tutaj: wzorzec musi być wyraźnie dokładniejszy niż przyrząd sprawdzany. Dlatego w laboratoriach i kuchniach objętych HACCP funkcję odniesienia pełnią termometry wzorcowe — na przykład termometr referencyjny z czujnikiem Pt100 o dokładności ±0,05 °C, wobec którego codzienny termometr ±0,3 °C można wiarygodnie skontrolować. Znajomość błędu wskazania ze świadectwa pozwala też korygować odczyty w kluczowym punkcie procesu.
Najczęstsze błędy przy czytaniu specyfikacji
Te pomyłki kosztują najwięcej
- Utożsamianie rozdzielczości z dokładnością — 0,1 °C na wyświetlaczu nie oznacza błędu ±0,1 °C.
- Pomijanie dodatku „±1 cyfra” i składnika procentowego — realny błąd graniczny bywa wyraźnie większy niż pierwsza liczba z karty.
- Czytanie pojedynczej wartości bez podzakresu — dokładność z nagłówka obowiązuje często tylko w wąskim oknie temperatur.
- Ignorowanie tolerancji wymiennej sondy — deklaracja miernika nie obejmuje termopary, która sama ma klasę dokładności.
- Dobór przyrządu „1:1” do tolerancji procesu — bez zapasu każdy dryf czujnika unieważnia ocenę zgodności.
- Traktowanie świadectwa wzorcowania jak ozdoby — bez niego dokładność egzemplarza pozostaje wyłącznie obietnicą producenta.
Przyrząd ze świadectwem wzorcowania
Zamów przyrząd ze świadectwem wzorcowania. Dobierz zakres, punkty i wariant usługi do swoich pomiarów — sprzęt i dokumentację otrzymasz razem.
Najczęstsze pytania
Czy termometr z rozdzielczością 0,01 °C jest dokładniejszy niż z 0,1 °C?
Nie automatycznie. Rozdzielczość mówi tylko, jak drobno przyrząd pokazuje wynik — o zgodności z wartością rzeczywistą decyduje dokładność z karty katalogowej. Termometr z krokiem 0,01 °C i błędem ±0,5 °C mierzy gorzej niż przyrząd z krokiem 0,1 °C i błędem ±0,1 °C.
Co oznacza zapis „±1 cyfra” w specyfikacji dokładności?
To dodatkowy błąd o wartości jednego kroku ostatniej cyfry wyświetlacza, doliczany do błędu podstawowego. Przy rozdzielczości 0,1 °C zapis „±0,5 °C ±1 cyfra” oznacza łączny dopuszczalny błąd do ±0,6 °C. Przy rozdzielczości 1 °C ten sam dodatek to już cały 1 °C.
Czy dokładność z karty katalogowej dotyczy całego zakresu pomiarowego?
Zwykle nie. Wartość podana w nagłówku obowiązuje w określonym podzakresie, a poza nim błąd graniczny rośnie — na przykład Thermapen ONE deklaruje ±0,3 °C tylko od −19,9 do 119,9 °C, dalej ±0,4 °C, a na krańcach zakresu ±1 °C. Zawsze sprawdzaj dokładność w temperaturach, które faktycznie mierzysz.
Czym różni się dokładność od niepewności pomiaru?
Dokładność to deklaracja producenta dla typowego, nowego egzemplarza w warunkach odniesienia. Niepewność pomiaru to parametr przypisany konkretnemu wynikowi — opisuje przedział, w którym leży wartość rzeczywista. Wyznacza się ją m.in. podczas wzorcowania i podaje na świadectwie obok błędów wskazań.
Czy świadectwo wzorcowania poprawia dokładność przyrządu?
Nie — wzorcowanie niczego w przyrządzie nie zmienia. Świadectwo dokumentuje błędy wskazań konkretnego egzemplarza wraz z niepewnością, dzięki czemu wiesz, ile naprawdę pokazuje przyrząd, i możesz korygować odczyty. Poprawą wskazań byłaby dopiero adiustacja, czyli nastawienie przyrządu.
Źródła
Dokumenty wykorzystane do weryfikacji informacji przedstawionych w materiale.
International Laboratory Accreditation Cooperation, 2019
Przewodnik jest podstawą akapitu o regule decyzyjnej i pasmach gwarancyjnych przy wyniku leżącym blisko granicy 2–8 °C.
Polski Komitet Normalizacyjny, 2018
Punkt 7.8.6 tej normy wymaga podania reguły decyzyjnej przy stwierdzaniu zgodności; norma jest też odniesieniem dla akredytacji laboratorium wzorcującego.
Polskie Centrum Akredytacji, 2025
Polityka PCA rozstrzyga, kiedy świadectwo zapewnia spójność pomiarową i jak czytać zakres akredytacji laboratorium — odpowiada wprost na pytanie z rozdziału o potwierdzaniu dokładności egzemplarza.
Polski Komitet Normalizacyjny, 2014
Źródło tolerancji ±1,5 °C dla termopary typu K klasy 1 oraz składnika 0,004·|t| powyżej 375 °C, przywołanych przy sumowaniu błędów całego toru.
- ANSI/NCSL Z540.3 Requirements for the Calibration of Measuring and Test Equipment
NCSL International / American National Standards Institute
Norma przywołana w tekście przy regule współczynnika niepewności badania 4:1 stosowanej do doboru przyrządu względem tolerancji procesu.
Dobór przyrządu
Dobierz przyrząd do tego zadania

Termometry
Przyrządy o różnych klasach dokładności — od kontroli lodówki po decyzje na granicy tolerancji HACCP.
Sondy temperatury
Wymienna sonda ma własną tolerancję, którą doliczasz do dokładności miernika — dobierz ją świadomie.
Termometry wzorcowe
Przyrządy odniesienia ze świadectwem wzorcowania — dokładność egzemplarza potwierdzona, nie tylko deklarowana.
- Opisz proces — zakres, dokładność i wymagania dokumentacji
- Dobieramy przyrząd, rejestrator albo system monitoringu
- Domawiasz wzorcowanie i wsparcie wdrożenia
Skonsultuj dobór dokładności przyrządu do wymagań procesu
Napisz, co mierzysz i jaką tolerancję musisz utrzymać — podpowiemy klasę dokładności, konkretny przyrząd i zakres wzorcowania.
Z tego samego tematu
Czytaj dalej
Czas odpowiedzi sondy temperatury — co oznacza T90 i dlaczego pomiar trwa dłużej, niż myślisz
Co oznacza T90 i stała czasowa sondy temperatury? Definicje T63, T90 i T99, wpływ medium oraz zasady porównywania czasu odpowiedzi czujników.
Czym zastąpić termometr rtęciowy — cieczowy, elektroniczny czy wzorcowy Pt100
Czym zastąpić termometr rtęciowy w laboratorium, przemyśle i szkole: porównanie termometru cieczowego, elektronicznego oraz wzorcowego Pt100.
Typy termopar K, J, T i N — czym się różnią i którą wybrać do swojego pomiaru
Porównanie termopar K, J, T i N: materiały, zakresy funkcji odniesienia, kolory IEC oraz zasady doboru sondy, przewodu i wejścia miernika.